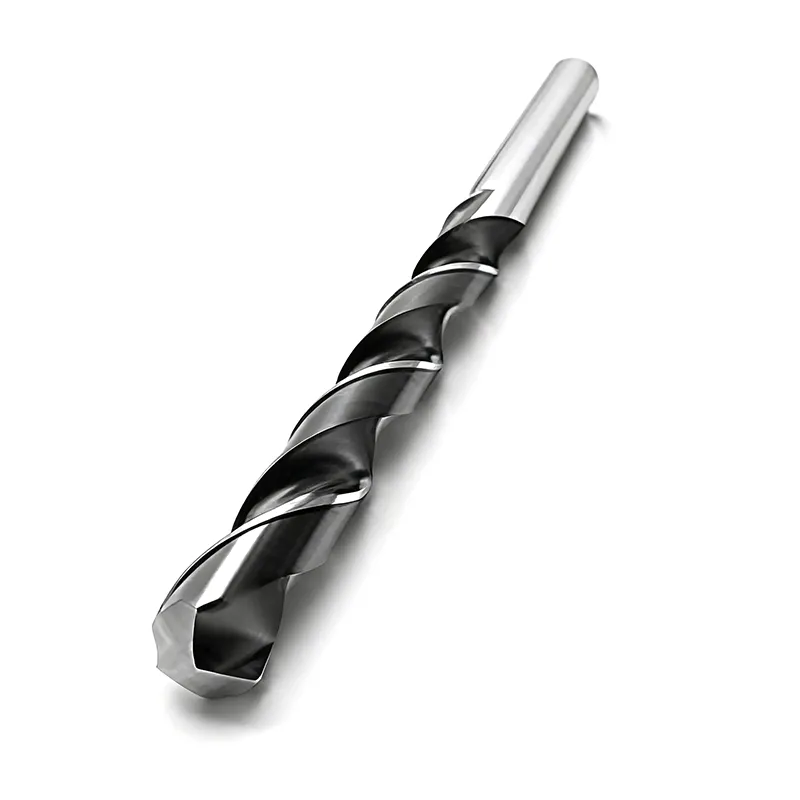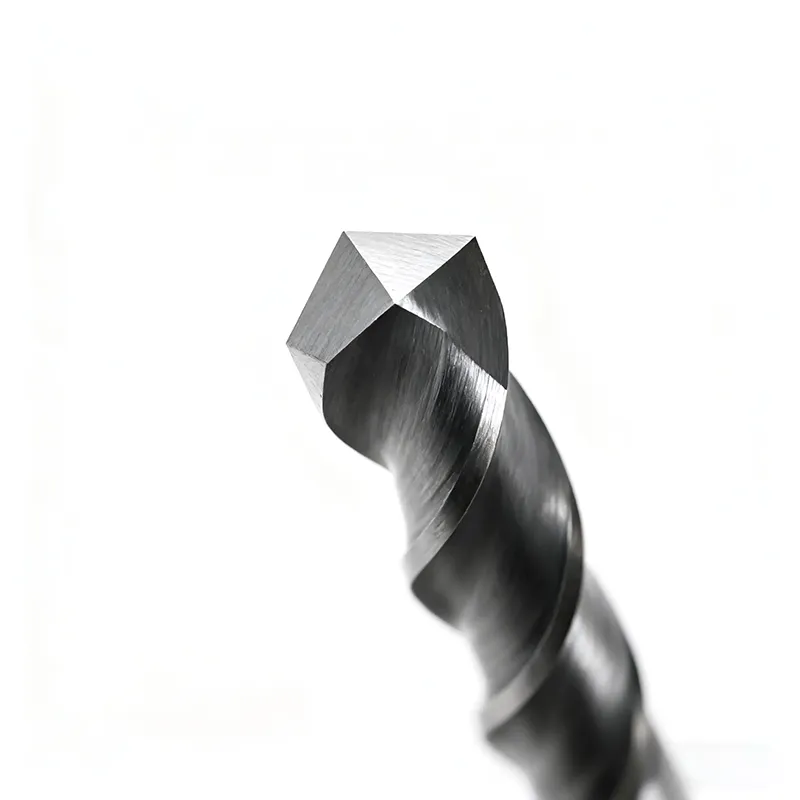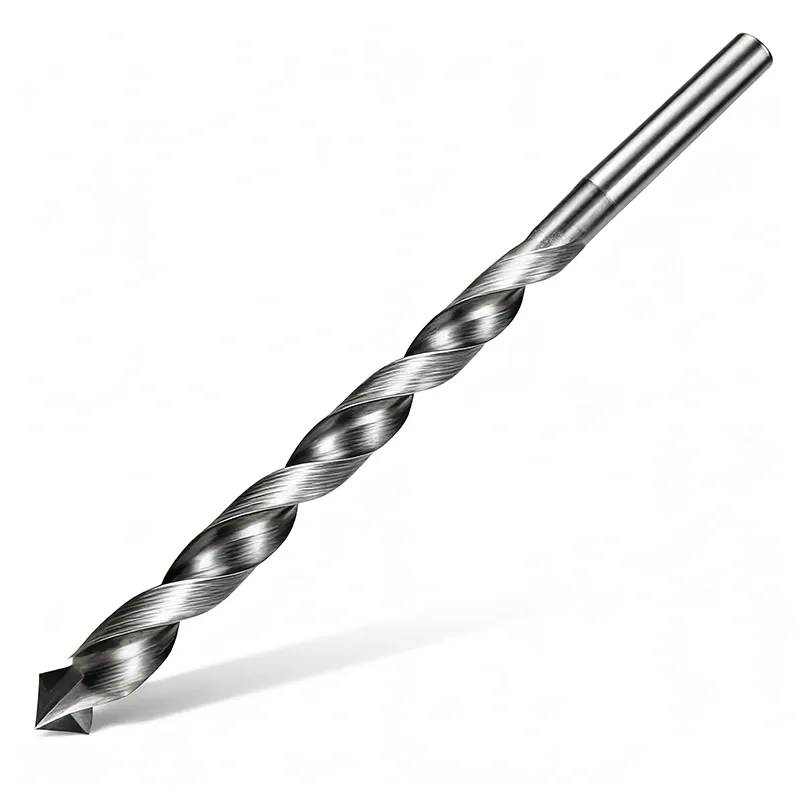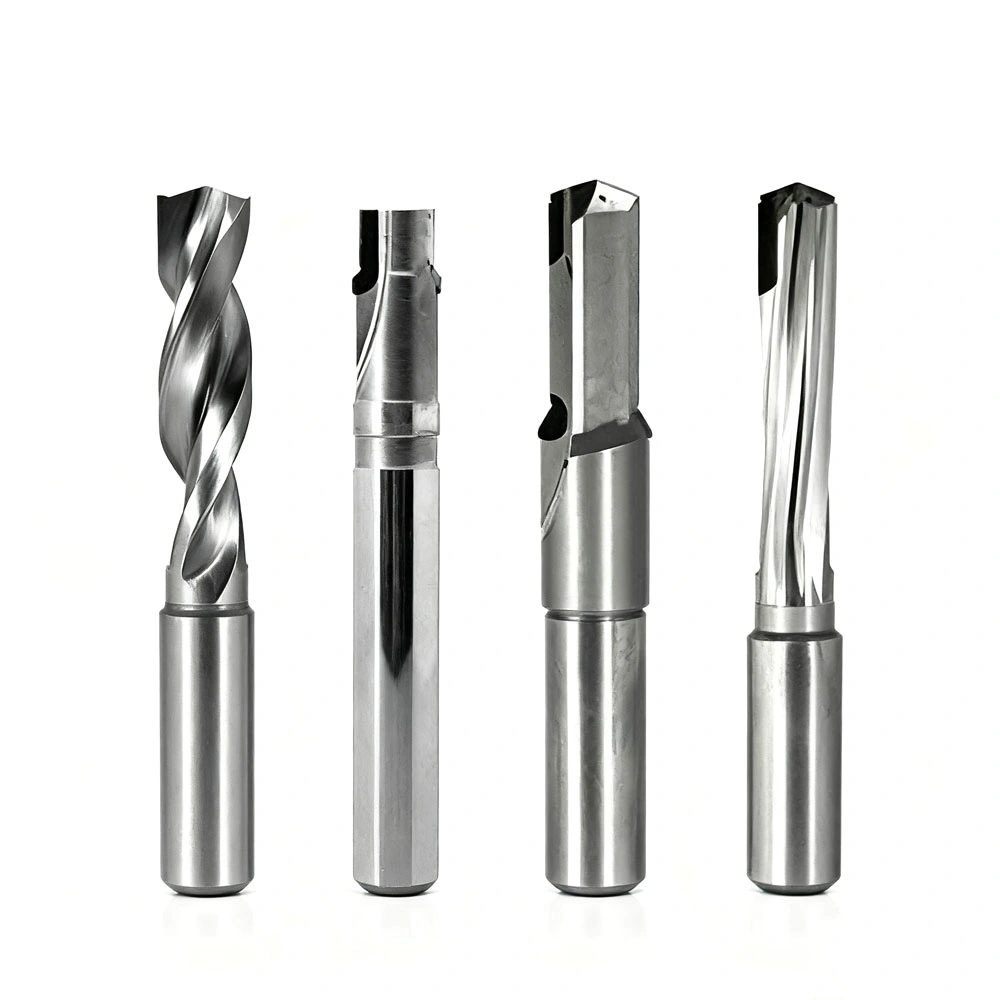

3枚刃内部冷却超硬ドリルビット
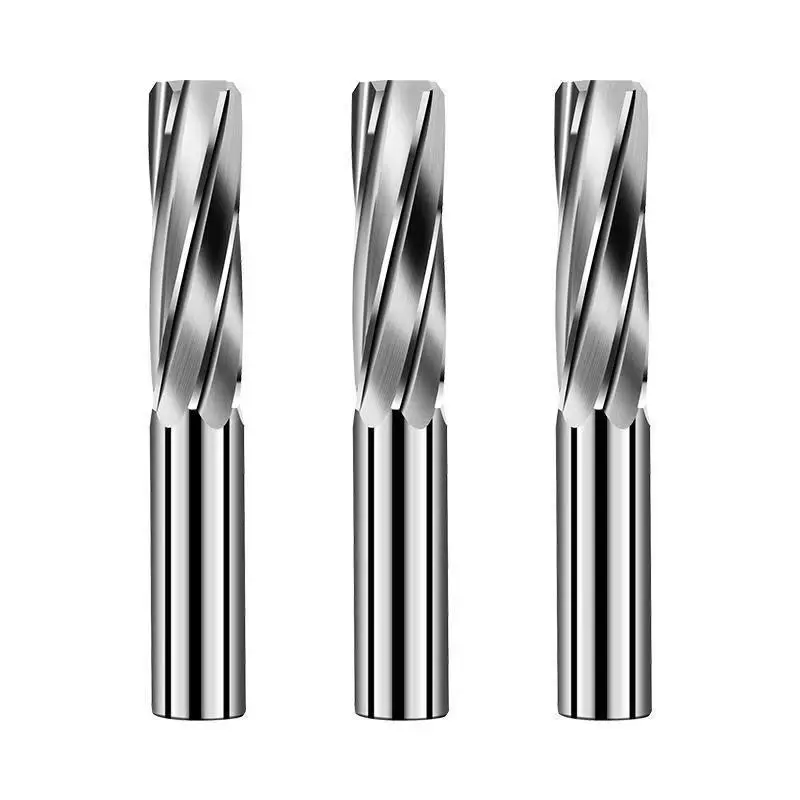
Wangdefu は、中国の大手 CNC ツールメーカーおよび工場です。当社は高精度CNCツールの研究開発と生産に重点を置いています。 当社のトリプルフルート内部冷却超硬ドリルビットは、トリプルらせんフルート設計と内部冷却チャネルを組み合わせて、高速、高精度の加工で優れたパフォーマンスを提供します。 この工具は、自動車、ロボット工学、航空宇宙、金型製造業界に特に適しており、加工効率と穴の位置精度を大幅に向上させ、工具の摩耗と生産リスクを軽減します。
3枚刃内部冷却超硬ドリルビットとは?
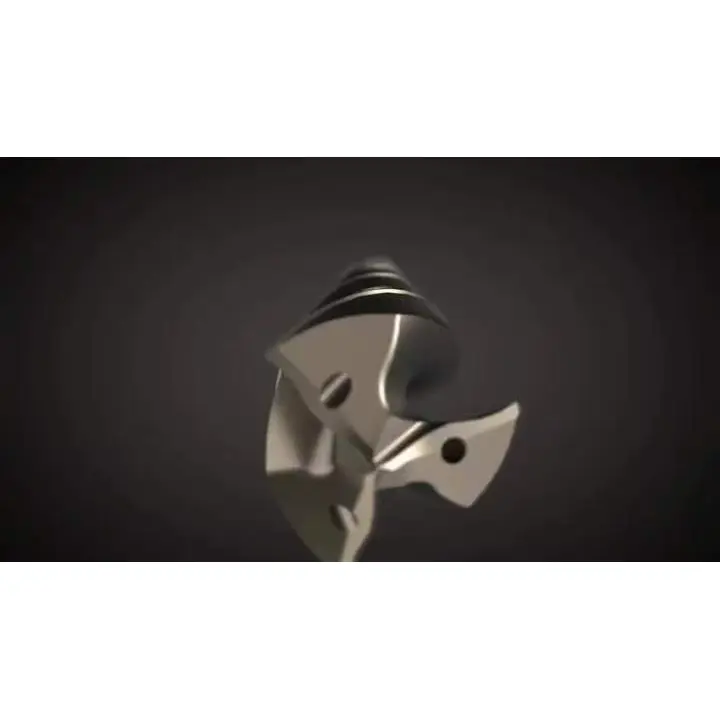
三重フルート内部冷却超硬ドリルビットは、高精度の穴位置加工用に設計された三重らせんフルートと内部冷却チャネルを備えた超合金ドリルビットです。 内部冷却により、高速時の工具温度が低下し、穴精度と表面仕上げを維持しながら工具寿命が延長されます。
コアテクノロジーの利点
当社のトリプルフルート内部冷却超硬ドリルビットは、複雑な加工作業において高精度、剛性、安定したパフォーマンスを実現するように設計されており、従来の 2 フルートドリルに比べて大幅な改善を実現します。
1. 3枚刃設計+堅牢ボディ – 剛性と精度の両立を実現
サブミクロンの超硬合金で構成されており、ドリルコアの厚さはドリル直径の 20 ~ 25% に達し、曲げ強度 ≥3200 MPa で、従来の 2 枚刃ドリルよりも 30% 高い剛性を実現します。
バランスの取れた3枚刃設計により、切削負荷が均等に分散され、振動が60%低減されます。センタリング精度は真直度偏差 <0.02mm/100mm を保証し、優れた円筒度および真円度を実現します。
最適化された 140° の先端角と研磨されたクロスエッジにより、軸方向の切削抵抗が 30% 低減され、下穴なしで直接加工が可能になり、0° ~ 30° の傾斜面や交差する穴に適しています。
2. 高圧内部クーラント + 効率的な切りくず排出 – 目詰まりなし
スルークーラントチャネルにより、15 ~ 30 MPa のクーラントが刃先に直接供給され、熱放散が 50% 向上し、切りくずの付着が防止されます。
ねじれ角 28° ~ 32° の 3 溝の浅いチップ ブレーカは、切りくずを短い破片に分断します。両刃ドリルと比較して、トリプルフルート内部冷却超硬ドリルビットは切りくず除去速度を 40% 向上させます。
深さ対直径の比(L/D)は 8D まで対応しており、詰まりリスクのない深穴加工が可能です。
3. マルチコーティング + 材料適応性 – 長寿命と高効率
利用可能なコーティングには、硬度 HV2200+ と最大 1150°C までの耐酸化性を備えた TiAlN、TiCN、Altin ベースの多層 PVD が含まれます。
工具本体の材質は鋳鉄、鋼、高温合金などにカスタマイズでき、1 枚刃の寿命が 30% 延長され、送り速度が 20% 増加し、全体の生産性が 30% 向上します。
4. 精密製造 + 幅広い互換性 – バッチ生産に最適
刃先振れ≦0.01mm、直径公差±0.03mm、表面粗さRa1.6~3.2μm。
マシニングセンター、専用生産ライン、ストレートシャンク、モールステーパ、BT/HSKインターフェースに対応。貫通穴、止まり穴、リーマ加工をサポートします。リクエストに応じて標準以外のサイズも利用可能です。
主要な製品パラメータ
|
パラメータの種類 |
利用可能なオプション |
|
ツールの種類 |
汎用3枚刃クーラントドリル 深穴タイプ(8D) 傾斜・交差穴専用 |
|
ツールボディの材質 |
サブミクロン超硬(HRC60耐摩耗性基材) |
|
コーティングの種類 |
TiAlN、TiCN、Altin ベースの多層 PVD、コーティングなし |
|
穴径 |
φ1.2~φ39mm(標準)、さらに大径もカスタマイズ可能 |
|
深さと直径の比 (L/D) |
3D、5D、8D(深穴)、最大25Dまでカスタマイズ可能 |
|
シャンクタイプ |
ストレートシャンク、モールステーパ(1~4)、BT30/BT50/HSK |
|
冷却方法 |
高圧内部給油(15~30MPa)、外部給油 |
|
加工精度 |
穴公差IT9~IT10、表面粗さRa1.6~3.2μm |
|
適切な材料 |
炭素鋼、合金鋼、ステンレス鋼、鋳鉄、チタン合金、高温合金、金型鋼、プリハードン鋼(HRC40~55)など |
推奨される切削パラメータ
|
材料 |
切断速度 (Vc) |
フィード(f) |
クーラント圧力 |
|
45# 炭素鋼 |
80~150m/分 |
0.10 ~ 0.25 mm/rev |
15~20MPa |
|
304 ステンレス鋼 |
60~80m/I |
0.08~0.20mm/rev |
20~30MPa |
|
ねずみ鋳鉄 |
100~160m/分 |
0.15 ~ 0.30 mm/rev |
15~25MPa |
|
チタン合金(TC4) |
30~50m/I |
0.05 ~ 0.15 mm/rev |
25~30MPa |
|
プリハードン鋼(HRC45) |
70~90m/I |
0.08 ~ 0.18 mm/rev |
20~25MPa |
注意事項
L/D >8D の場合は、「積層切削 + チップギャップ戦略」を採用します。
粘着性のある材料には大きなすくい角を使用してください。
内部チャネルの詰まりを防ぐために、クーラントを清潔に保ちます。
代表的な用途
自動車製造 3枚刃内部冷却超硬ドリルを使用し、切削速度80m/min、送り速度0.15mm/revでφ10mmの5次元交差穴を加工します。単一工具の寿命は 3,500 穴を超え、穴の偏差は 0.02 mm 以内に制御され、精度の高い組み立て要件を完全に満たします。
エネルギー機器 42CrMoV風力旋回ベアリング深穴(φ39mm、深さ280mm)、高圧クーラントシステム、切削速度135m/min、送り0.3mm/rev、連続切りくず排出、表面仕上げRa1.6μm。
金型の製造 SKD11金型鋼8D深穴、3枚刃の高剛性設計+効率的な切りくず排出により振動や傷を防止、穴公差±0.03mm、二次研磨不要。
航空宇宙 チタン合金部品の傾斜穴、高圧クーラントにより切削温度が低下、3 枚刃センタリング設計により穴のずれが回避され、従来の 2 枚刃ドリルに比べて加工効率が 40% 向上し、航空宇宙グレードの精度基準を満たしています。
お問い合わせを送信
連絡先情報
-
住所
中国浙江省寧波市北侖区大斉街金路21号2号
-
-
プロジェクトの詳細を送信して、CNC 切削工具、CNC 機械加工プロトタイプ、CNC バルブ ブロックの見積もりをすぐに受け取ります。当社の専門家がコストとスケジュールを最適化し、高品質のソリューションを確実に提供します。