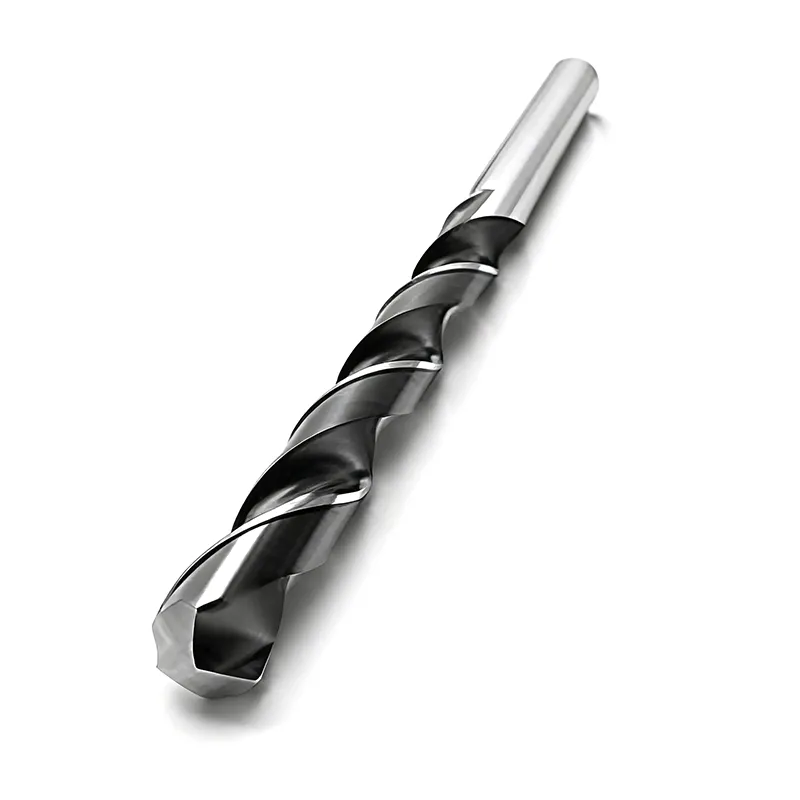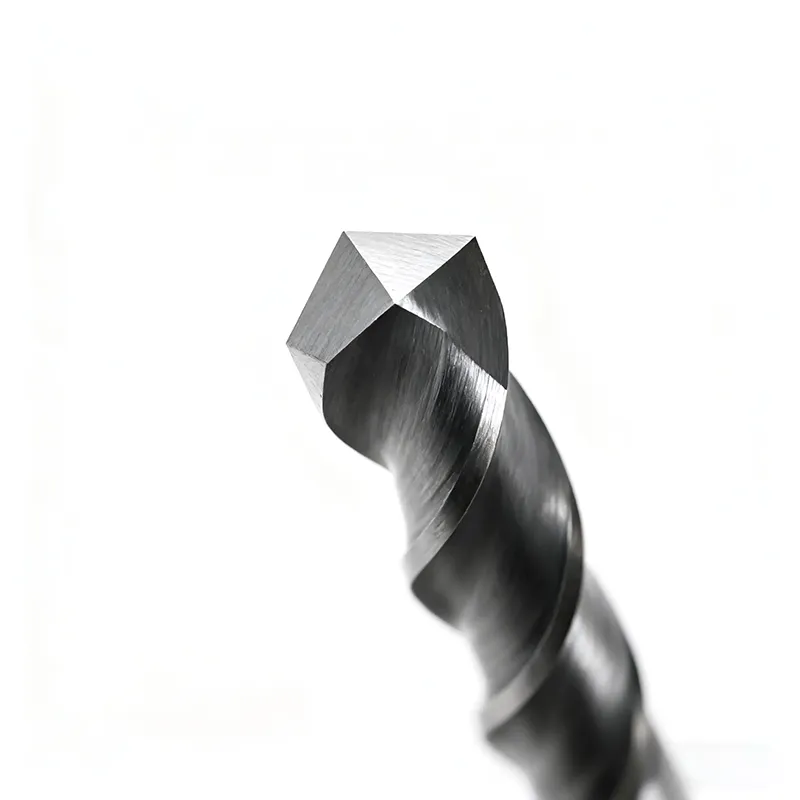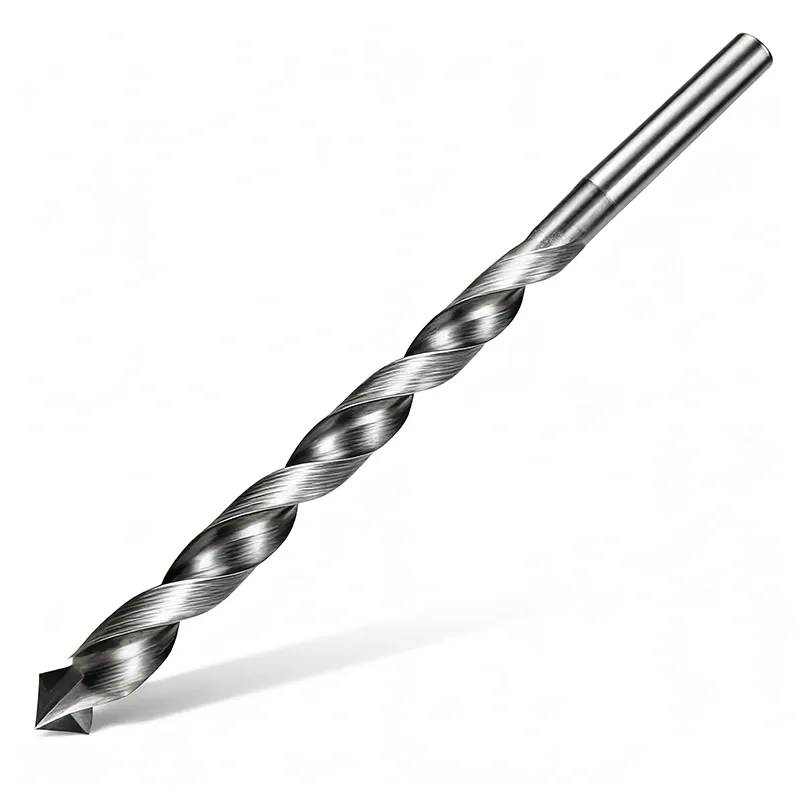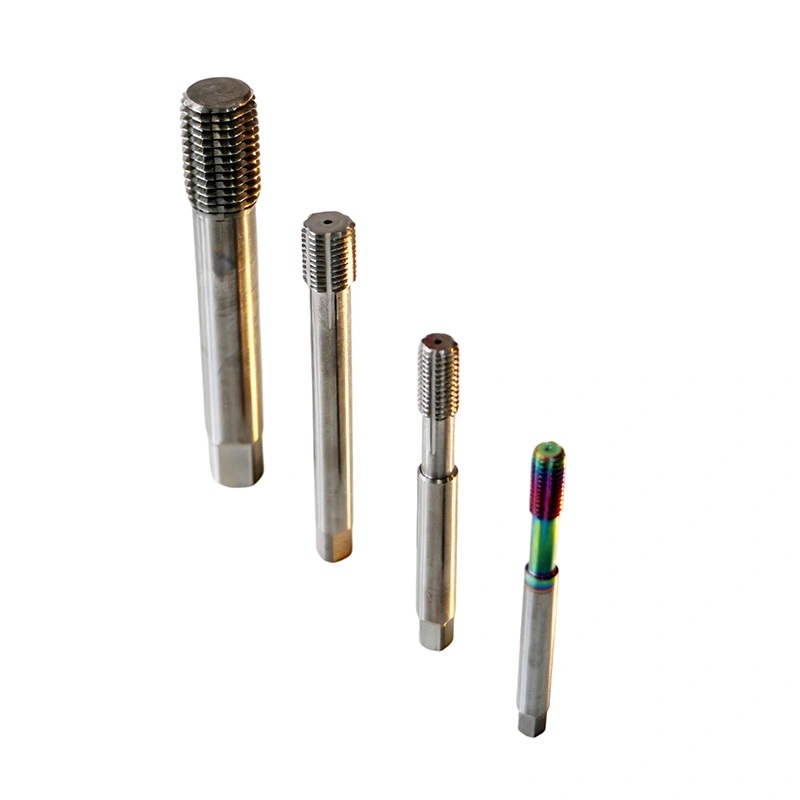


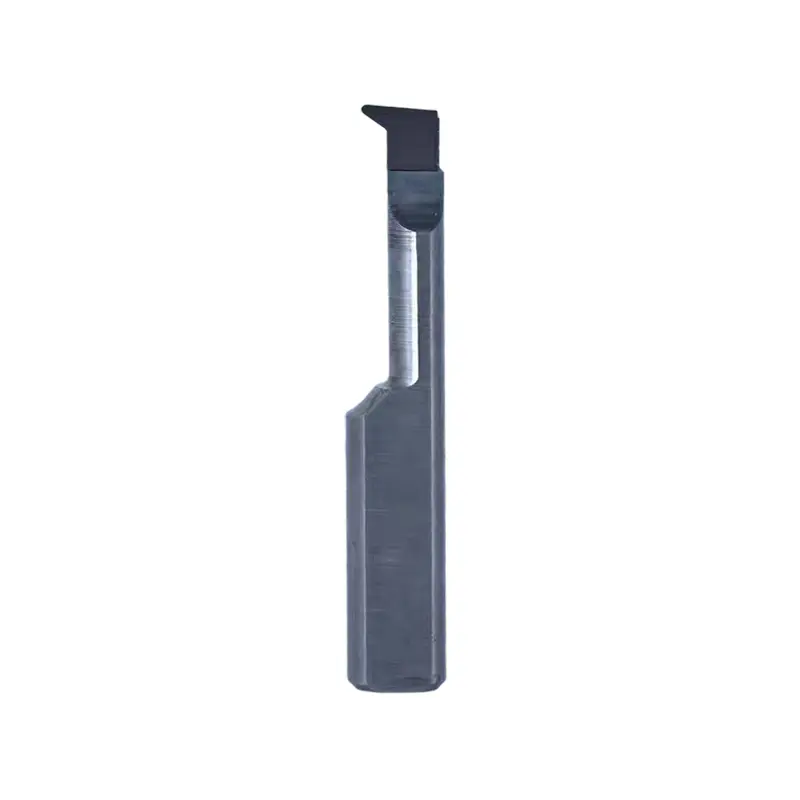
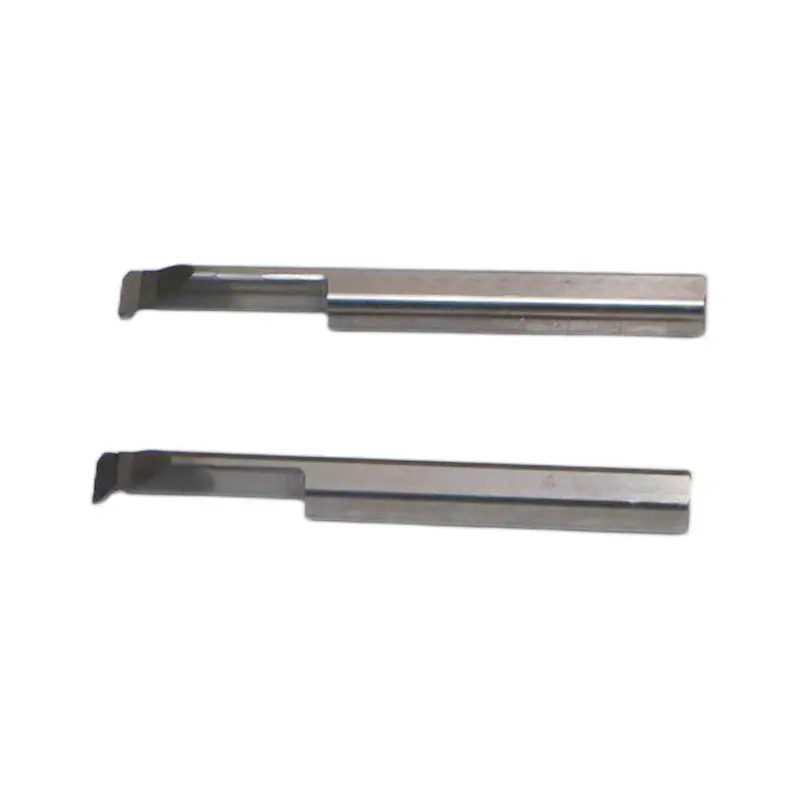
PCD小穴ボーリングツール
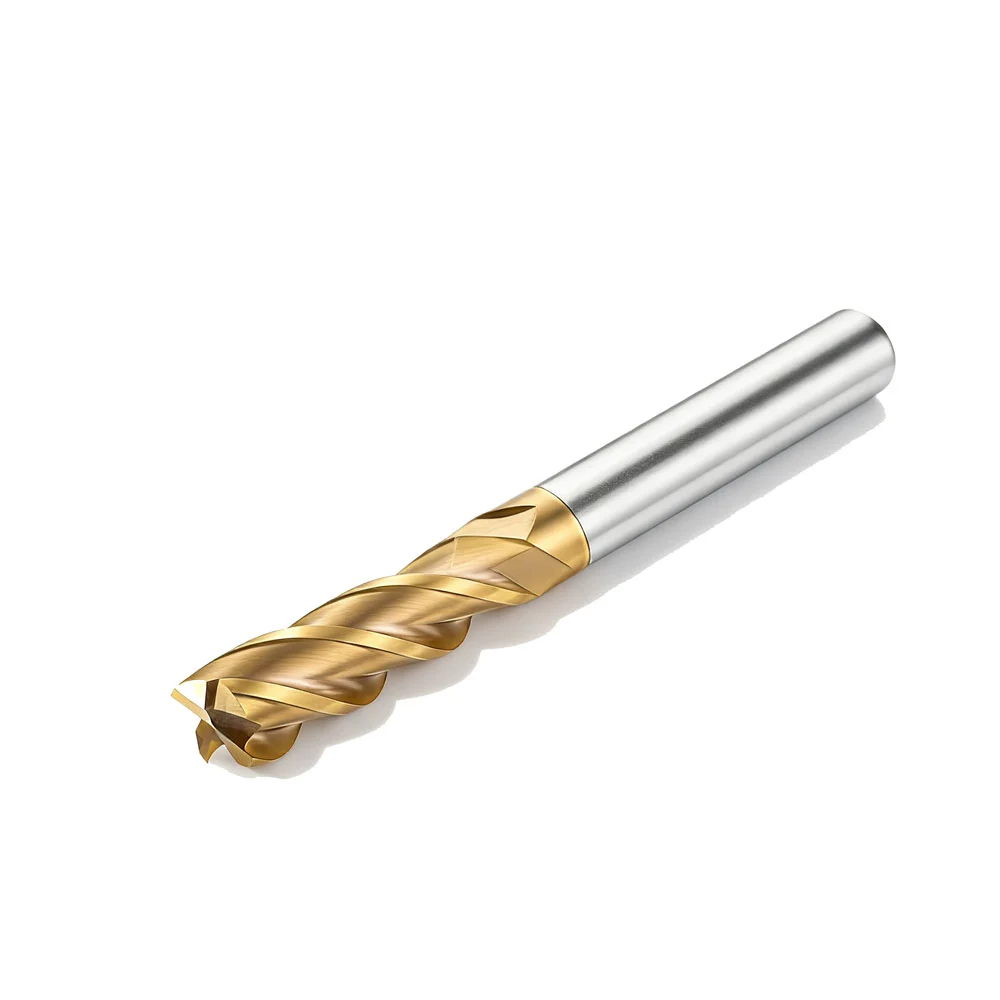
Wangdefu の PCD 小穴ボーリング ツールは、高精度の小穴リーミングおよび貫通穴加工用に設計されています。中国の大手メーカーおよび工場として、当社は優れた精度、効率、信頼性を確保し、複雑な産業用途の要求を満たす高性能ツールを提供しています。
Wangdefu 耐久性 PCD 小穴ボーリング ツールは、多結晶ダイヤモンド (PCD) 材料で作られた高精度、小径穴加工ツールで、特に高硬度で加工が難しい材料の精密穴加工に適しています。
この製品は何をするものですか?
1.精密穴加工、直径0.5mmまで可能
2.高硬度材料の加工安定性、アルミニウム合金、銅、複合材料などに適しています。
3.高速切断により生産サイクルタイムを短縮
4.振動や変形のリスクを軽減し、開口部の一貫性を確保します。
5.量産・試作開発に最適
製品の利点は何ですか?
1. 超硬 PCD チップ + 強固なマトリックス、優れた寿命と剛性
バイト材質は高品質PCD(ダイヤモンド粒径1~3μm)を使用しており、硬度はHV10000以上、耐摩耗性は超硬合金の10~50倍です。 高シリコンアルミニウム合金などの耐摩耗性材料を加工する場合、耐用年数を30倍以上延ばすことができます。
工具本体は超微粒子超硬合金または42CrMo合金鋼製です。真空熱処理+窒化処理により、最小工具シャンク径はφ3mm、深さ-直径比(L/D)は5:1~15:1まで可能です。 振動工具の変形のない深穴加工、ガイドストリップの真直度 ≤0.001mm。
この高品質 PCD 小穴ボーリング ツールは、特に精密な微細穴プロジェクトにおいて、深穴加工をより安定させます。
2. 精密エッジ + 最適化された形状、バリのない正確な切断
主切れ刃はマイクロエッジ研削プロセスを採用しており、切れ刃の鋭さは0.01mmに達し、すくい角は+5°〜+15°で、特に非鉄金属に適しており、切りくずの蓄積を効果的に抑制します。
革新的な「固定エイペックス+ダブルガイドバー」構造、ガイドバー径精度≦0.003mm、振れ≦0.002mm、穴真円度偏差<0.005mm、同軸度0.012mm以内に管理。
細溝切りくず排出路により小穴スペースに適し、切りくず切れが短く詰まりにくく、加工安定性が向上します。
3. 効率的な冷却+低摩擦特性、スムーズな加工
内部冷却/外部冷却デュアル冷却モード、最小内部冷却穴径φ0.8mm、高圧クーラント直刃、素早い放熱と切りくずのフラッシングをサポートします。
PCD素材は自然な低摩擦係数(0.05~0.1)で、刃先研磨処理により、加工面粗さがRa0.2~0.8μmと低く、二次研磨なしで「削るよりも穴開け」を実現します。
PCD小穴ボーリングツールの低摩擦設計により、微細穴の加工効率が大幅に向上し、工具の摩耗が軽減されます。
主な製品仕様
|
パラメータの種類 |
利用可能なオプション |
|
ツールの種類 |
ソリッドPCD小穴ボーリング工具、刃先交換式PCDボーリング工具、止まり穴用PCDボーリング工具 |
|
ツールボディの材質 |
超微粒子超硬、42CrMo合金鋼 |
|
ツールヘッドの材質 |
多結晶ダイヤモンド(PCD)、粒径1~3μm |
|
加工穴径 |
φ1.5~20mm(標準)、微細穴径はφ0.8mmまでカスタマイズ可能 |
|
長さと直径の比 (L/D) |
5:1、8:1、10:1、15:1 (深穴用途用) |
|
シャンクタイプ |
ストレートシャンク、モールステーパ(No.1~2)、BT30/HSK-E25マイクロインターフェース |
|
冷却方法 |
外部冷却、内部冷却(高圧マイクロ内部クーラント穴) |
|
加工精度 |
穴径公差IT6~IT8、表面粗さRa0.2~0.8μm |
|
適用材料 |
アルミニウムおよびアルミニウム合金、銅合金、マグネシウム合金、炭素繊維強化プラスチック(CFRP)、グラファイト、ハイシリコンアルミニウム合金など |
アプリケーションシナリオ
3C電子分野:携帯電話フレーム微細組立穴(φ2.0mm)、表面粗さRa0.4μm、1回の工具寿命5000穴、超硬工具の20倍。
自動車製造分野:最新のPCD小穴ボーリングツールを使用し、内部冷却設計でエンジンインジェクターの微細穴(φ1.8mm、深さと直径の比12:1)を加工します。開口公差は±0.005mmに維持され、燃料噴射精度が15%向上し、国家VI排出基準に完全に適合します。
航空宇宙分野:アビオニクスアルミニウム合金シェルステップホール(φ3.5mm)、同軸度0.01mm、高速切削条件に適しており、従来の工具よりも加工効率が40%向上します。
精密機器分野:マイクロベアリングハウジング内穴(φ1.5mm)、穴真円度0.003mm、表面仕上げRa0.2μm、後研削不要、バッチ一貫性に優れています。
推奨切断パラメータ
|
材料 |
切断速度 (Vc) |
送り速度 (f) |
軸方向切込み深さ (アプ) |
|
6061アルミニウム合金 |
300~600m/分 |
0.02~0.08mm/rev |
0.1~0.5mm |
|
銅(T2) |
200~400m/分 |
0.03~0.10mm/rev |
0.2~0.8mm |
|
高シリコンアルミニウム合金(AlSi12) |
150~300m/分 |
0.01~0.05mm/rev |
0.1~0.3mm |
|
炭素繊維強化プラスチック(CFRP) |
100~200m/分 |
0.01~0.03mm/rev |
0.05~0.2mm |
注:止まり穴加工の場合、切りくず排出のために 0.5 ~ 1 mm を残すことをお勧めします。微細穴(φ<2mm)の場合は、精度に影響を与える振動を避けるため、高剛性の機械を使用してください。機械の性能やワークの構造に応じて、特定のパラメータを微調整できます。
アフターサービス
工具の選択と加工パラメータの最適化を提供します。
インストールと操作のガイダンス (テキストまたはビデオ)。
リモートまたはオンサイトのテクニカル サポート。
ツールの使用パフォーマンスを定期的に追跡し、最適化ソリューションを提供します。
梱包と発送
各ツールの個別の保護パッケージ。
輸出標準およびカスタマイズされたパッケージングのサポート。
安定したグローバル物流。ヨーロッパ、アメリカ、東南アジアによく輸出されています。
大量生産のため短納期です。
お問い合わせを送信
連絡先情報
-
住所
中国浙江省寧波市北侖区大斉街金路21号2号
-
-
プロジェクトの詳細を送信して、CNC 切削工具、CNC 機械加工プロトタイプ、CNC バルブ ブロックの見積もりをすぐに受け取ります。当社の専門家がコストとスケジュールを最適化し、高品質のソリューションを確実に提供します。