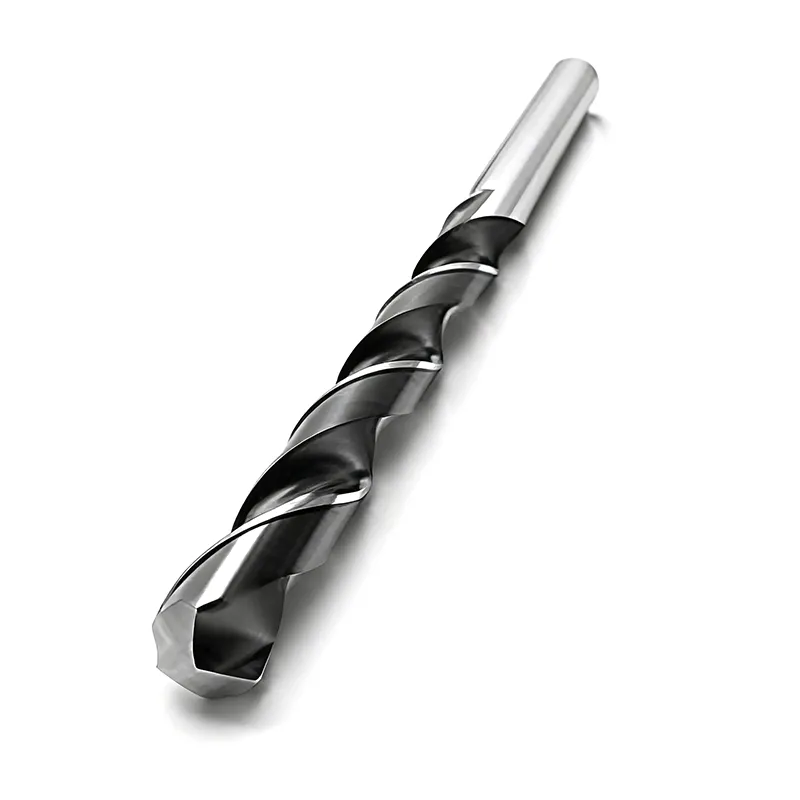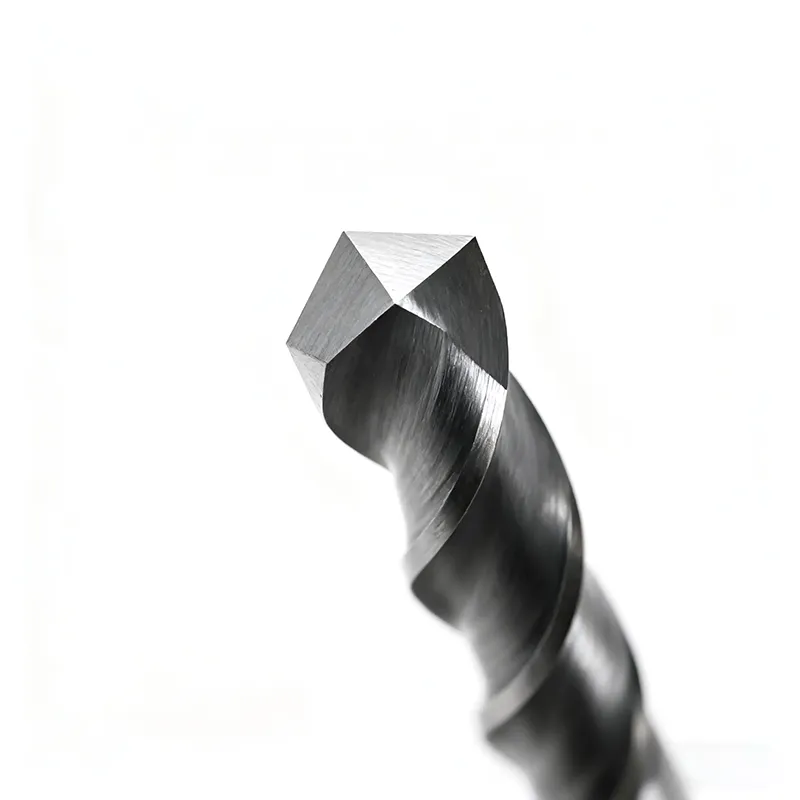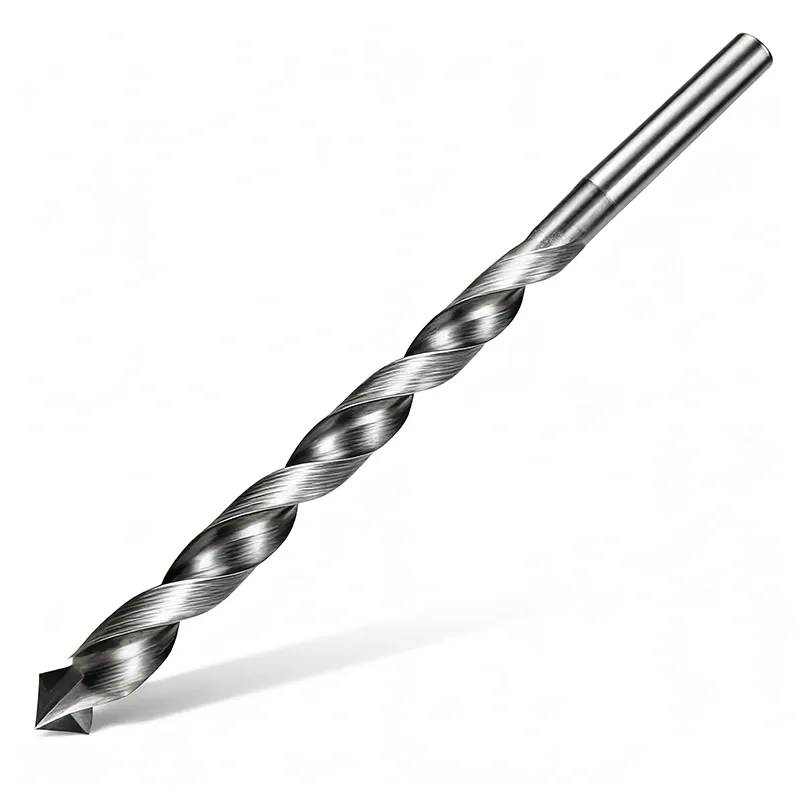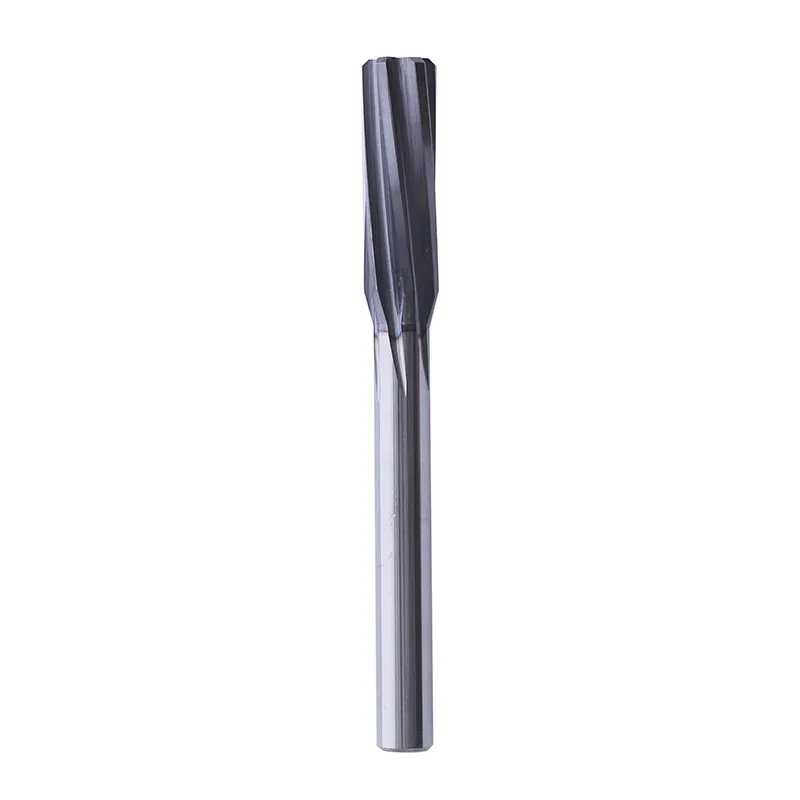

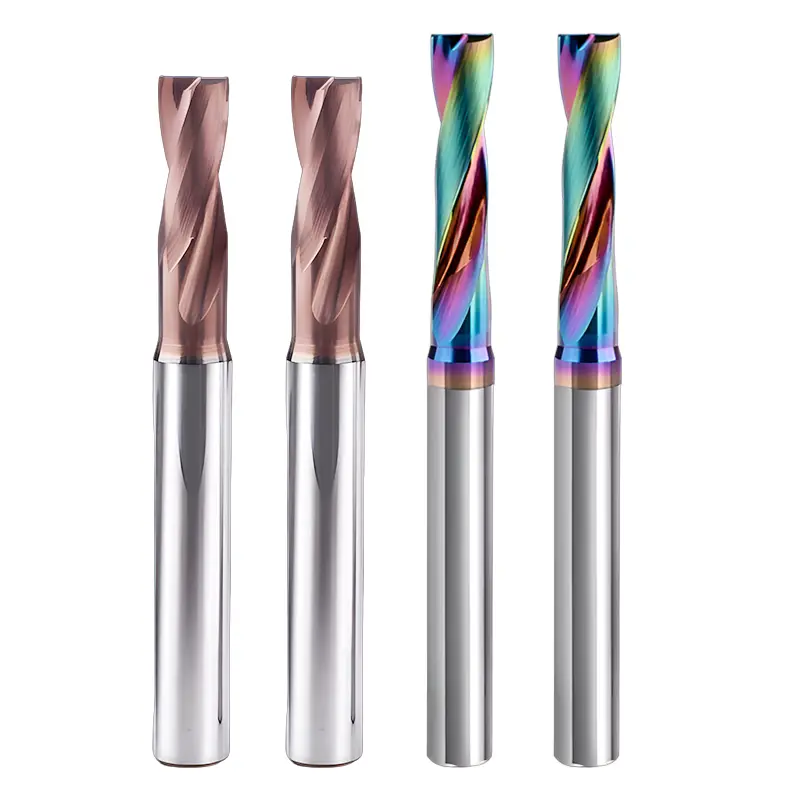
超硬マイナスドリル
中国の専門メーカーおよびサプライヤーであるWangdefuは、10年以上にわたり高精度CNCツールと部品加工に注力してきました。当社の超硬フラットヘッド ドリルは、自動車、ロボット工学、航空宇宙、金型の製造に優れています。
超硬マイナスドリルとは何ですか?
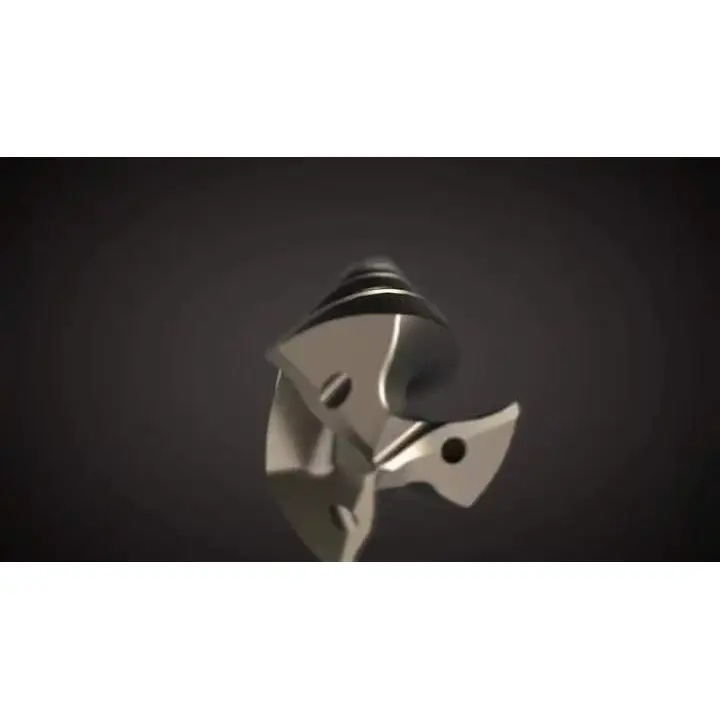
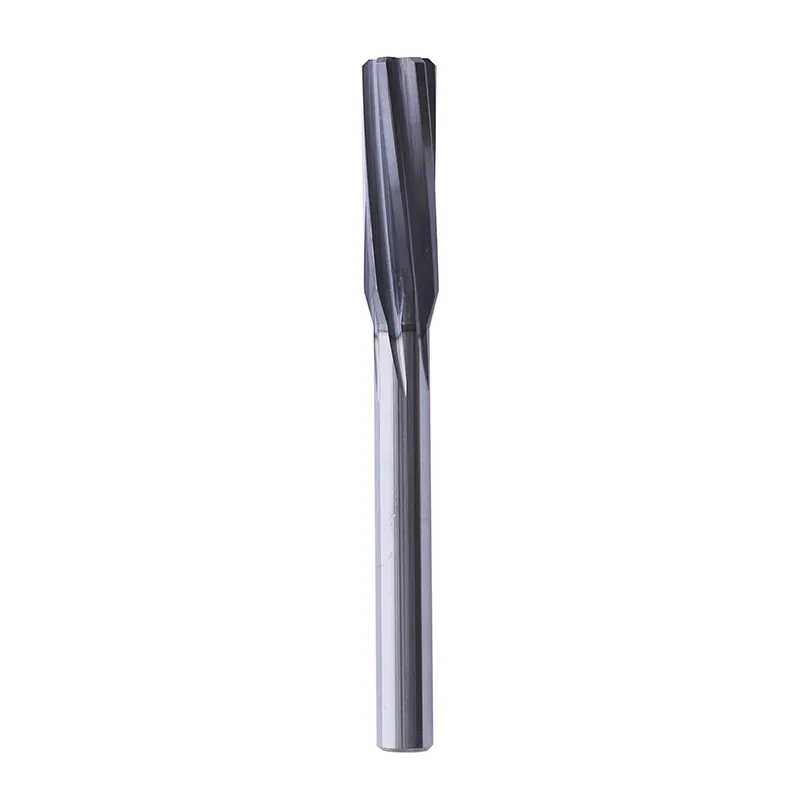
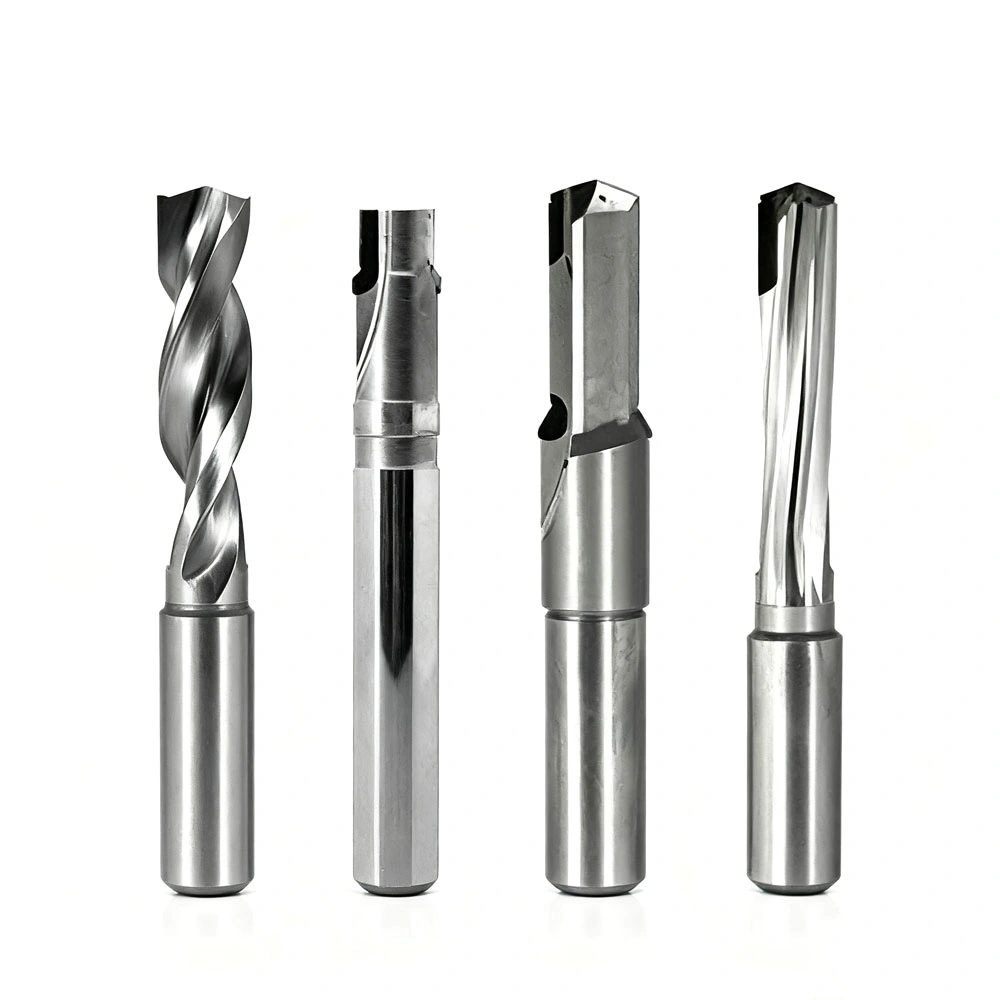
高品質超硬フラットヘッドドリルは、高精度の穴位置加工用に設計された超硬合金製のフラットヘッドドリルです。 硬くて耐摩耗性の高いツールヘッドは、金属、プラスチック、複合材料を効率的に加工でき、複雑な部品の加工に適しています。
主な機能:
高精度の穴あけ: 安定した開口を確保、誤差 ≤0.01mm
強い耐摩耗性:超硬工具の寿命が長く、頻繁な交換コストを削減します。
マルチマテリアルアプリケーション: 金属、プラスチック、複合材料を加工可能
効率的な処理: 処理効率が 30% 以上向上します。
再利用可能: 長期にわたる一貫性を保証します
この製品の利点は何ですか?
超高硬度ツールビット:耐久性のある超硬マイナスドリルは輸入超硬合金を採用しており、工具の耐摩耗性は通常の鋼製工具よりもはるかに優れています。
精度保証:開口誤差は0.01mm以内に制御でき、1:1の再現設計図。
加工効率の向上:特殊なツールヘッド設計と切りくず排出構造により、切削抵抗を低減し、加工速度を向上させます。
幅広い用途: 金属、プラスチック、複合材料の穴あけ、フライス加工、およびさまざまな加工要件に対応します。
世界的な顧客の信頼: サービスの成功 ボルボ、NIO、その他の有名な世界的な自動車ブランド。
認証と品質保証
ISO9001品質マネジメントシステム認証取得
ドイツTUV生産システム認証
実用新案・発明特許多数
各製品の安定性と信頼性を確保するための厳格な社内品質検査センター
競合他社と比較して、当社の製品にはどのような利点がありますか?
より高い精度: 開口誤差 ≤0.01mm (業界一般の ±0.03mm と比較)
カッターヘッドの耐摩耗性:超硬カッターヘッドにより長寿命
迅速な対応: 2 時間以内にお問い合わせに返信、24 時間以内に試作品を納品
ツールのカスタマイズから量産までワンストップサービスでトータルソリューションを提供
主な製品仕様
当社の超硬フラットヘッド ドリル シリーズは、幅広い材料や用途にわたって精度、効率性、多用途性を実現するように設計されています。以下は参考のための主要な技術仕様です。
|
パラメータの種類 |
利用可能なオプション |
|
ツールの種類 |
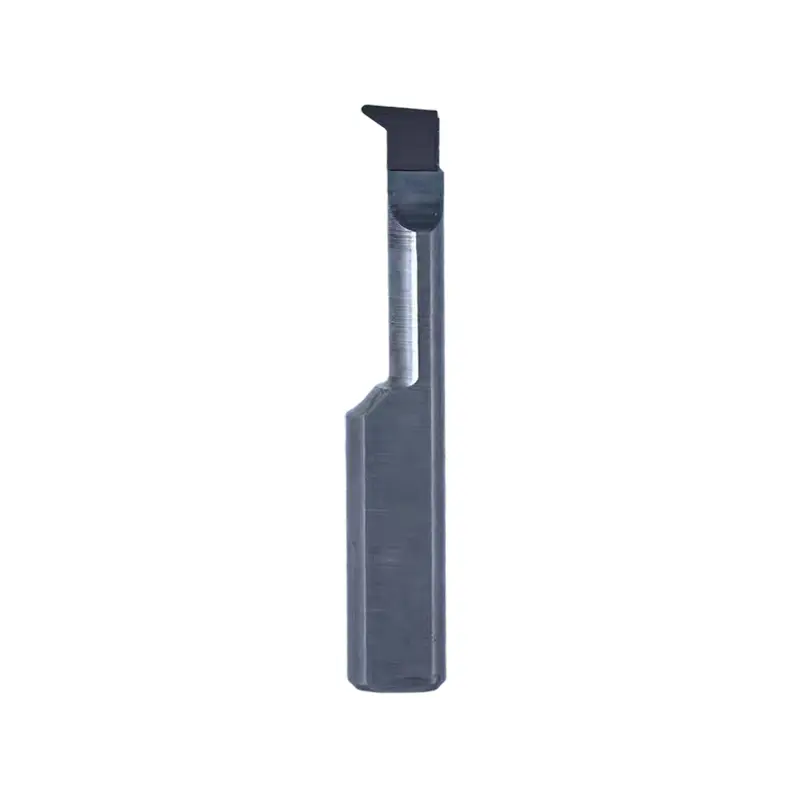
汎用フラットエンドドリル、ロングネックタイプ(ロングオーバーハング用)、内部給油タイプ、自動機用ミニチュアツール |
|
ツールボディの材質 |
サブミクロン超硬 |
|
コーティングの種類 |
EgiAsコーティング、TiAlNコーティング、TiCNコーティング、ノンコート |
|
穴径 |
φ0.2~φ30mm(標準)、それ以上の径も特注対応可能 |
|
深さと直径の比 (L/D) |
2D(一般)、3D(標準)、5D(深穴特化) |
|
シャンクタイプ |
ストレートシャンク、モールステーパー、BT/HSKインターフェース |
|
冷却方法 |
外部給油、内部給油(高圧油穴) |
|
加工精度 |
穴公差IT8~IT10、底面平面度<0.01mm、表面粗さRa1.6~3.2μm |
|
適切な材料 |
炭素鋼、合金鋼、金型用鋼、ステンレス鋼、鋳鉄、ダクタイル鋳鉄、アルミニウム合金、プリハードン鋼(HRC40~55)、プラスチック金型用鋼など |
代表的な用途
自動車製造:
トランスミッションハウジングボルト(M10~M27)の皿穴加工には、当社のφ20mm内部冷却式超硬マイナスドリルが抜群の性能を発揮します。 切断速度 150 m/min、送り速度 0.1 mm/回転、1 つの工具でバリのない平らな底の 3500 個以上の穴を加工でき、その後の研削プロセスが不要で、生産効率が大幅に向上します。
ベアリング業界:
1020 スチール ベアリングのザグリ加工 (深さ 1.5 ~ 4 インチ) の場合、このツールは、事前にパイロット穴をあけることなく、従来のステップ ドリリングまたはペッキングの代わりに使用できます。 加工効率50%向上、工具寿命200穴以上、座ぐり面仕上げも良好。
金型製作:
SKD11 ダイス鋼の斜めボルト穴加工 (抜き勾配 0° ~ 25°) では、当社の剛性ツールボディと精密センタリング設計により、正確な穴の位置決めが保証されます。 1 つの工具で穴あけと皿穴加工を一度に完了できるため、加工サイクルが 40% 短縮されます。
精密機器:
アルミ組立穴(φ3~φ8mm)において、ノンコート設計により密着性を軽減し、底面平面度0.008mm、表面粗さRa1.6μmを実現しました。 これにより、優れた平面度が確保され、精度の高い組み立て要件が満たされます。
推奨される切削パラメータ
|
材料 |
切断速度 (Vc) |
フィード(f) |
軸方向の深さ (アプ) |
|
45# 炭素鋼 |
80~150m/分 |
0.10 ~ 0.20 mm/rev |
5~25mm |
|
304 ステンレス鋼 |
30~70m/分 |
0.03~0.08mm/rev |
3~15mm |
|
ねずみ鋳鉄 |
70~120m/分 |
0.09 ~ 0.15 mm/rev |
8~30mm |
|
6061アルミニウム合金 |
165~300m/分 |
0.14 ~ 0.20 mm/rev |
5~20mm |
|
プリハードン鋼(HRC45) |
40~80m/分 |
0.05~0.10mm/rev |
4~18mm |
注:
1.抜き勾配角度が 30°を超える場合は、主軸速度を標準値の 70% に、送り速度を 30% に下げます。
2.止まり穴用に 1 ~ 2 mm の切りくず排出スペースを確保します。
3.ステンレス鋼や高耐熱合金の場合は、極圧切削油を使用した内部給油タイプをご使用ください。
お問い合わせを送信
連絡先情報
-
住所
中国浙江省寧波市北侖区大斉街金路21号2号
-
-
プロジェクトの詳細を送信して、CNC 切削工具、CNC 機械加工プロトタイプ、CNC バルブ ブロックの見積もりをすぐに受け取ります。当社の専門家がコストとスケジュールを最適化し、高品質のソリューションを確実に提供します。